製造現場のAIはなぜPoCで止まってしまうのか

こんにちは、ミスリルです。
製造現場でAIを導入しようとする動きが急速に広まっています。設備の異常予知、不良の自動判定、作業員の安全リアルタイムモニタリングなど、さまざまなプロジェクトが各地で進められています。
しかし、多くのプロジェクトが似たような局面で立ち止まります。
PoC(概念実証)では高い精度と魅惑的な成果を示したものの、実際の生産ラインに適用しようとした瞬間、新たな疑問が押し寄せるからです。
「この結果を現場の作業員が信頼して使えるだろうか?」
「設備条件が変わっても動作し続けるだろうか?」
「誤検知や未検知が発生した際、誰が判断して対応するのか?」
「運用と保守のコストを維持できるだろうか?」
製造AIの成否は、モデルの性能だけで決まるものではありません。現場で繰り返し活用できる運用構造と責任体系まで設計されて初めて、一つの「システム」として機能します。
本記事では、製造AIプロジェクトがPoC以降に拡張できない理由と、実質的な運用段階へ移行するために必要な設計原則について解説します。

PoCの成功と現場適用の成功は異なります
PoCは可能性を確認するプロセスです。限られた期間、選별されたデータ、比較的に明確な目標のもとで、AIが課題を解決できるかを検証します。
一方で、実際の運用ははるかに複雑です。
季節や時間帯によって照明が変化する。
原材料や製品モデルが変更される。
設備が交換されたり、設定値が調整されたりする。
カメラやセンサーの位置が微小にズレる。
作業員や生産速度が変わる。
データの欠損やネットワーク障害が発生する。
AIの判断を作業員が最終確認しなければならない場合もある。
PoCにおける「モデル精度95%」は印象的な成果に見えるかもしれません。しかし、一日に数万件の判断を行う生産ラインでは、5%のエラーが数百件のアラーム発生を意味します。
したがって、運用段階では単純な精度よりも以下の問いが重要になります。
どのような状況で間違えるのか?
間違えた際、生産や安全にどのような影響を与えるか?
エラーをどれだけ迅速に発見し、修正できるか?
AIを導入するとは、単にモデルを設置することではなく、モデルが誤判断をした際にも業務が停止しないようシステム全体を設計することを意味します。

製造AIの中核はモデルよりも「データフロー」にあります
製造現場のデータは、最初からAI学習に適した形で蓄積されているわけではありません。
映像には 불필요なシーンが含まれ、センサーデータには欠損値が発生します。生産履歴と品質結果のタイムスタンプが一致しないケースも多々あります。現場では不良として処理されたものの、システム上には正常と記録されている事例も存在します。
このような状態でモデルだけを高度化するとどうなるでしょうか。
学習データでは高い性能を示すものの、実際のラインでは条件がわずかに変わるだけで結果がブレてしまいます。問題の原因がモデルにあるのか、データにあるのか、設備条件にあるのかの特定も困難になります。
運用可能な製造AIを構築するには、以下のプロセスを一元管理する必要があります。
データ収集: カメラ、PLC、MES、SCADA、設備ログなど、多様なデータの収集周期とタイムスタンプを整理する。
データの整合性確保: 異なるシステムのデータを同一の生産イベントに紐付ける。製品ID、LOT、工程段階、設備ID、発生時刻などが基準となる。
レーベル基準の確立: 作業員ごとの判断のバラつきを防ぐため、正常・異常・不良の基準と例外条件をドキュメント化する。
品質検証: 学習前のサンプル検品だけでなく、運用中に新しく発生したデータが既存基準に適合しているか継続確認する。
再学習とデプロイ: 生産条件の変化が確認された場合、モデルを再学習し、検証済みバージョンを安全に配信・適用する。
このプロセスが欠落していると、AIは一度構築された後に時間の経過とともに性能が低下するシステムになってしまいます。
アラームを減らすことが性能向上ではありません
現場では、AIアラームが過剰に発生するとユーザーがすぐに疲弊してしまいます。最終的にはアラームが無視されたり、システム自体が使われなくなったりする恐れがあります。
そのため、アラーム数を減らす方向でシステムを調整することがよくあります。しかし、単にしきい値を上げるだけでは不十分です。
例えば、以下の2つの状況はどちらも「異常アラーム」として表示され得ます。
実際の設備故障につながる異常の兆候。
生産には影響しない一時的な環境変化。
この2つを識別できない場合、アラームは増加し、重要なシグナルが一般的な警告の中に埋もれてしまいます。
現場中心のAIシステムは、単に異常の有無を知らせるだけでなく、判断に必要な文脈(コンテキスト)を併せて提供する必要があります。
どの設備で発生したのか。
過去にも同様のパターンがあったか。
どのセンサーや映像情報が根拠となっているか。
生産品質や安全に及ぼす影響の度はどのくらいか。
即時停止すべきか、経過観察でよいか。
作業員は次に何を確認すべきか。
AIの役割は人に代わってすべての決定を下すことではなく、人がより迅速かつ一貫して判断できるように支援することです。
現場に必要なのは「代替」ではなく「協働」です
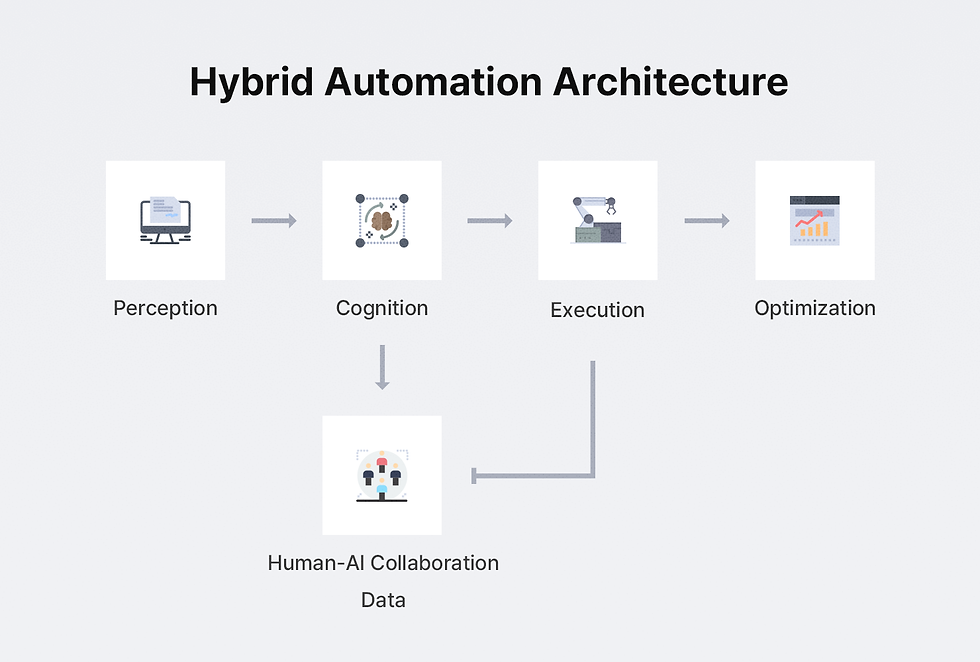
製造現場では、AIが作業員を完全に代替する方式よりも、作業員の経験とAIの分析能力を組み合わせる方式のほうが現実的である場合が多くあります。
作業員は、設備の音、振動、におい、作業手順など、データとして記録されない情報を把握しています。一方でAIは、人間が長期間連続して観察することが困難な微小な変化や反復パターンを見つけ出すことに長けています。
この両者の強みを結合することで、以下のような構造を構築できます。
AIが異常の可能性がある条件を検知する。
システムが関連する映像・センサー・生産履歴を提示する。
作業員が現場の状態を確認する。
作業員が正常・誤検知・実際の異常などの結果をフィードバックする。
蓄積されたフィードバックをもとに基準とモデルを改善する。
この構造において、作業員の確認結果は単なる処理記録にとどまりません。現場データの品質を高め、次のモデル改善に活用される重要な「学習資産」となります。
優れた製造AIとは、人をシステムの外へ押し出すのではなく、人がシステムをより良く活用できるように役割を再設計するものなのです。
運用責任がなければAIも停止します
AIシステムが現場に適用された後には、さまざまな問題が発生し得ます。
カメラのレンズが汚れる。
照明条件が変更される。
ネットワークが不安定になる。
センサーが交換される。
製品の規格が変わる。
新たな不良タイプが発生する。
担当者が変更になる。
この際、「AIが勝手に処理してくれるだろう」という考え方では安定した運用は望めません。
導入前に、少なくとも以下の責任分担を明確にしておく必要があります。
現場運用: アラーム確認、一次対応、異常状況の記録。
設備・自動化: センサー、カメラ、PLC、ネットワークの状態管理。
データ: 収集状態、レーベル基準、データ品質管理。
AIモデル: 性能モニタリング、再学習、バージョン管理。
IT・セキュリティ: アカウント、アクセス権限、ログ、サーバーおよびバックアップ管理。
意思決定: 生産停止、設備点検、モデル変更の承認権限。
特にAIが生産停止や安全措置に連動している場合は、自動化レベルを慎重に決定する必要があります。AIの判断のみで即座に制御するのか、作業員の確認を経るのか、状況に応じて異なる方針を適用するのかを区分すべきです。
製造AIを拡張する3つの基準
一つのラインで成功したAIを他のラインや工場へ横展開するには、単にモデルファイルをコピーするだけでは不十分です。
基準1. データ構造が標準化されているか
設備ごとにデータ名やフォーマットが異なると、拡張するたびに新たな開発が必要になります。設備ID、工程段階、イベント時刻、品質結果といった共通データ構造をあらかじめ定義しておく必要があります。
基準2. モデル性能を継続的に測定できるか
初期導入時点の精度だけを記録して満足してはいけません。運用期間に伴う性能変化や、製品・設備・環境ごとの偏差を継続追跡する必要があります。
基準3. 現場デプロイが再現可能(リピータブル)か
新しいラインに適用するたびに手作業で設置・設定していては、拡張コストが急増します。モデル、設定値、データ連携、ユーザー権限、モニタリング画面を標準化された手順でデプロイできるようにする必要があります。
拡張可能なAIとは、特定のプロジェクトに最適化された単一の成果物ではなく、複数の現場に繰り返し適用できる「運用体系」そのものです。

ミスリルが考える製造AIの方向性
製造AIは、単により高い精度だけを目標にして発展していくわけではありません。今後は以下の要素が共に評価される可能性が高いでしょう。
実際の生産性や品質의 改善に寄与しているか。
現場のユーザーが結果を理解し、行動に移せるか。
データとモデルの状態を継続的に管理できるか。
設備や工程の変化に対応できるか。
障害や誤判定が発生した際、原因を追跡できるか。
ほかのラインや工場へ拡張できるか。
特に産業現場では、AIが何と予測したかと同じくらい「なぜその判断をしたのか」「次に何をすべきか」が重要です。
ミスリルは現場のデータと業務フローを共に理解し、AIモデルが実際の運用環境で持続的に活用できる構造を設計します。
AIの導入はモデルを作って終わりではありません。データを繋ぎ、判断プロセスを整理し、現場の業務とシステムを噛み合わせる過程までが含まれます。
現場適用前に確認すべき質問
製造AIプロジェクトをご検討中の場合は、まず以下の質問をご確認ください。
解決しようとする課題は、生産・品質・安全の観点から明確ですか?
AIが判断を下せるデータが十分に蓄積されていますか?
正常と異常を区別する基準が合意されていますか?
誤検知(過検知)と見逃し(未検知)のどちらがより危険ですか?
AI Resultsを確認し、措置を講じる担当者は決まっていますか?
設備・製品・環境の変化に対応する方法はありますか?
運用開始後、モデルとデータの品質は誰が管理しますか?
PoC終了後、実際の現場適用に向けた予算とスケジュールは用意されていますか?
these questionsに答えることができれば、AI導入は単なる技術検証を超えて、実質的な業務改善につながる可能性が高まります。
ミスリルと共に検討してみませんか
製造現場へのAI導入は、技術だけの問題ではありません。
現場の業務、設備データ、品質基準、運用人員、セキュリティポリシー、保守体系を総合的に検討する必要があります。ミスリルは産業現場の課題を具現化し、データとAIを繋ぐとともに、PoC以降の実際の運用から拡張までを見据えた適用策を共に設計します。
AIを導入したいものの何から始めるべきかお悩みなら、現在保有しているデータと現場の課題を基準に、現実的な適用の可能性をまず点検してみてください。
ミスリルと共に製造AI의 導入方向性を検討してみましょう。


コメント